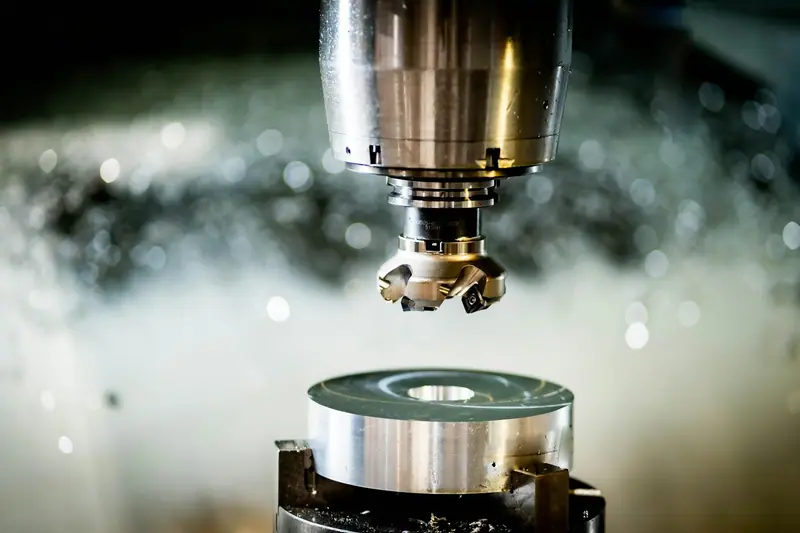
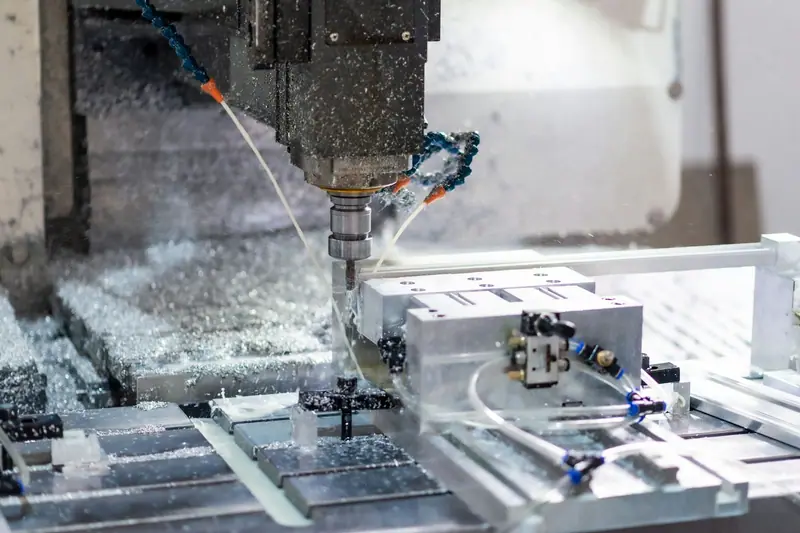
Фрезерование на обрабатывающем центре: струи СОЖ и стружка над заготовкой

Станки с ЧПУ для металлообработки, подобранные под вашу деталь

Токарные и фрезерные центры, лазер, плазма, гибка. Начинаем с чертежа и тестовой детали, ставим станок на фундамент, проверяем геометрию, учим наладчиков и дальше ведём станок по сервису.

АВТО G54 N60 00:00
  1. O2041 (KRYSHKA D16T)
  2. N10 G21 G90 G17 G40
  3. N20 G54
  4. N30 T4 M6 (FREZA D12)
  5. N40 S9000 M3
  6. N50 M8
  7. N60 G0 X-15 Y-10
  8. N70 G43 H4 Z25
  9. N80 G0 Z2
  10. N90 G1 Z-6 F400
  11. N100 G41 D4 G1 X0 F1800
  12. N110 G1 Y58
  13. N120 G2 X12 Y70 I12 J0
  14. N130 G1 X40
  15. N140 G3 X60 Y70 I10 J0
  16. N150 G1 X88
  17. N160 G2 X100 Y58 I0 J-12
  18. N170 G1 Y20
  19. N180 G1 X80 Y0
  20. N190 G1 X62
  21. N200 G3 X38 Y0 I-12 J0
  22. N210 G1 X-10
  23. N220 G40 G1 X-15 Y-10
  24. N230 G0 Z2
  25. N240 G0 X50 Y35
  26. N250 G1 Z-6 F200
  27. N260 G41 D4 G1 X65 F1800
  28. N270 G3 X65 Y35 I-15 J0
  29. N280 G40 G1 X50
  30. N290 G0 Z25
  31. N300 M9
  32. N310 M5
  33. N320 M30
X
50.000
Y
35.000
Z
25.000
S
9000
F
12000
СОЖ
ВКЛ
G54
Пример программы: контур и отверстие Ø30 в крышке из Д16Т, фреза 12 мм. Симуляция в браузере, станок не подключён.
  • Сталь 45
  • 40Х
  • 12Х18Н10Т
  • 09Г2С
  • Д16Т
  • АМг6
  • ВТ6
  • ЛС59-1
  • БрАЖ9-4
  • Чугун СЧ20
  • Капролон

Каталог оборудования

Двенадцать классов станков для обработки резанием, раскроя и работы с листом. Говорим о классах, потому что конкретная конфигурация зависит от детали, материала и партии. Все значения в плитках типовые для класса.

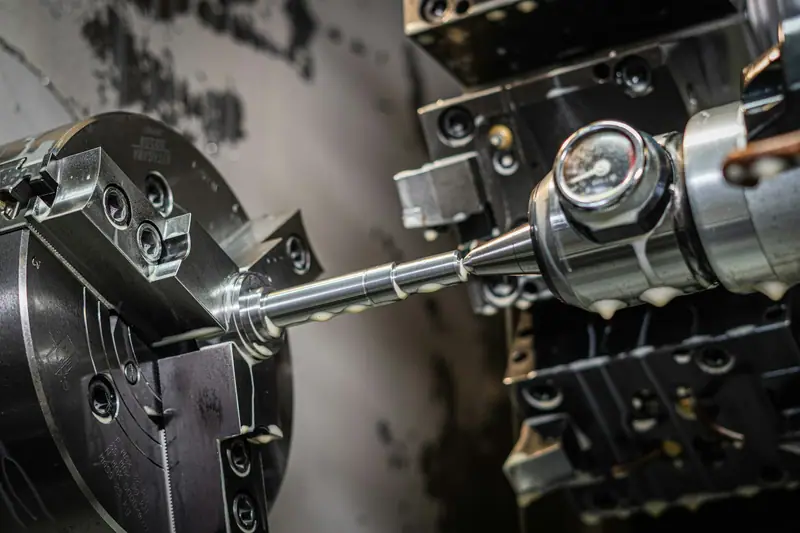
Токарная обработка крупным планом: патрон, резец и струя СОЖ

Токарные станки с ЧПУ

Валы, втулки, фланцы, кольца. От опытной партии до серии с податчиком прутка и приёмником деталей. Первый станок для большинства токарных участков.

Типовые значения для класса

Диаметр над станиной
Ø 450 мм
РМЦ
750 мм
Шпиндель
4 000 об/мин
Кулачковый патрон и резцедержатель токарного станка

Токарно-фрезерные центры

Вал с пазами, лысками и боковыми отверстиями за один установ. Ось C и приводной инструмент убирают отдельную фрезерную операцию.

Типовые значения для класса

Оси
X, Z, C, Y
Приводной инструмент
5 000 об/мин
Пруток
Ø 65 мм
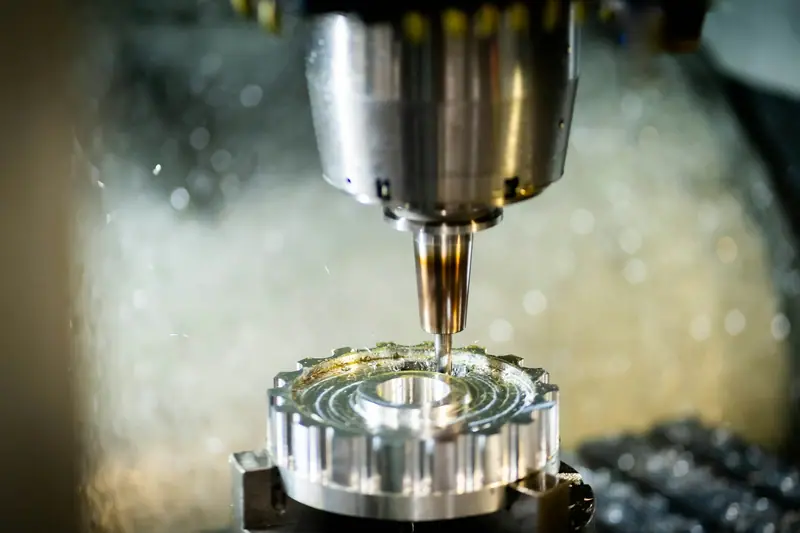
Концевая фреза над алюминиевой деталью в брызгах СОЖ

Вертикальные обрабатывающие центры

Корпуса, плиты, кронштейны, штампы. Самый ходовой класс для штучных работ и мелких серий: понятная наладка и открытый доступ к столу.

Типовые значения для класса

Ход X, Y, Z
850×500×550 мм
Шпиндель
12 000 об/мин
Магазин
24 инструмента
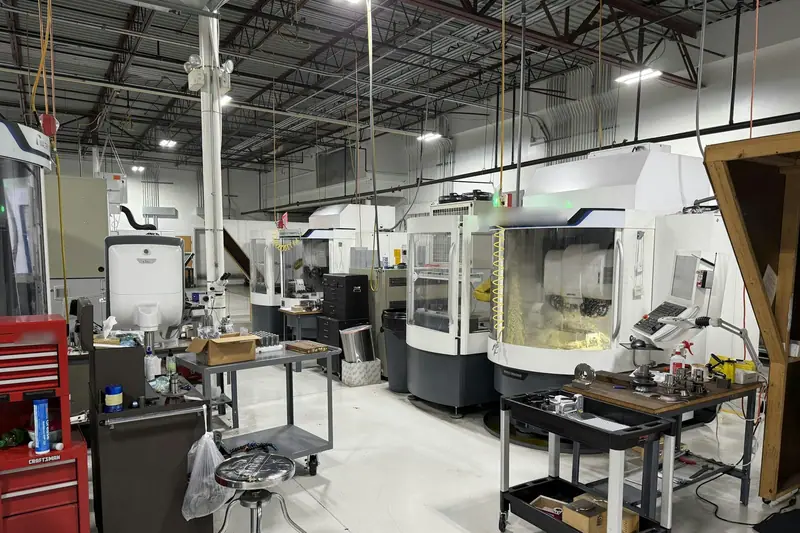
Обрабатывающие центры в цехе, за смотровым стеклом стружка

Горизонтальные обрабатывающие центры

Корпусные детали в серии. Поворотный стол открывает четыре стороны за установ, две паллеты снимают простой на загрузке, а стружка падает вниз.

Типовые значения для класса

Паллета
500×500 мм
Ход X, Y, Z
800×700×800 мм
Индексация оси B
0,001°
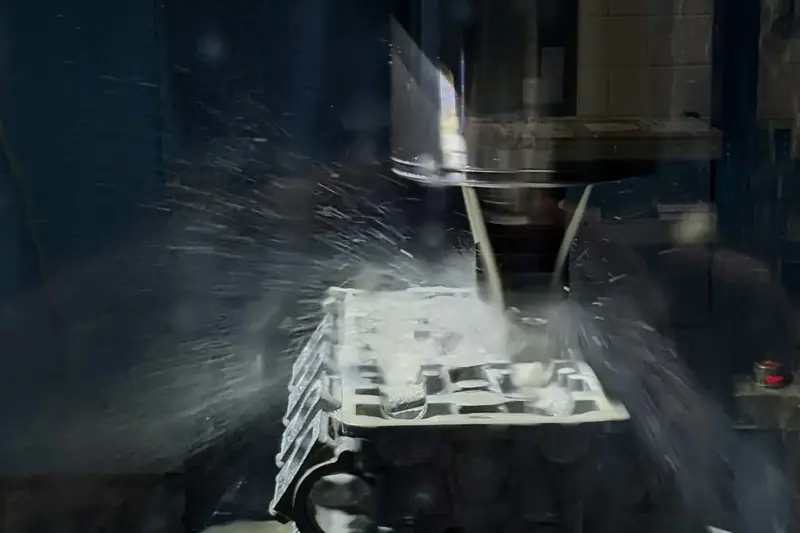
Фрезерование алюминиевого блока в потоке СОЖ

Пятиосевые центры

Импеллеры, лопатки, сложные корпуса. Пять сторон с одного установа и короткий вылет инструмента на наклонных поверхностях.

Типовые значения для класса

Оси
X, Y, Z, A, C
Стол
Ø 650 мм
Шпиндель
18 000 об/мин
Торцевая фреза в шпинделе крупным планом

Портальные фрезерные станки

Плиты, рамы, станины, большие пресс-формы. Жёсткий портал держит длинные ходы и тяжёлую деталь, торцевая фреза снимает большой припуск. Часто идут со сменными фрезерными головками.

Типовые значения для класса

Ход X, Y, Z
4 000×2 500×1 000 мм
Шпиндель
6 000 об/мин
Нагрузка на стол
12 т
Головка волоконного лазера над листом, белый портал

Волоконные лазеры

Раскрой стали, нержавейки и алюминия. Узкий рез, чистая кромка и малая зона термовлияния.

Типовые значения для класса

Источник
6 кВт
Стол
3 000×1 500 мм
Сталь, предельная толщина
до 25 мм
Плазменный резак над толстым листом

Плазменная резка

Толстый лист и заготовки под сварку. Быстрая и недорогая резка на большой толщине.

Типовые значения для класса

Ток
200 А
Стол
6 000×2 000 мм
Сталь, предельная толщина
до 50 мм
Россыпь шестерён и механических деталей

Гидроабразивная резка

Резка без нагрева: титан, закалённая сталь, композиты, камень, стекло. Кромка не меняет структуру.

Типовые значения для класса

Давление
380 МПа
Точность контура
±0,1 мм
Толщина
до 150 мм
Ряды блестящих точных металлических деталей

Проволочные электроэрозионные станки

Пуансоны, матрицы, узкие пазы, детали по закалке. Любой токопроводящий материал без усилия резания.

Типовые значения для класса

Ход X, Y
400×300 мм
Проволока
Ø 0,25 мм
Шероховатость
Ra 0,4 мкм
Пульт листогибочного пресса на красной станине

Листогибочные прессы

Кронштейны, короба, корпуса шкафов. Стойка считает последовательность гибов, задний упор выставляет полку.

Типовые значения для класса

Усилие
1 000 кН
Длина гиба
3 200 мм
Оси
Y1, Y2, X, R
Сенсорный пульт оператора на участке линии

Координатно-пробивные прессы

Перфорация, просечки, жалюзи и формовка в серии тонкого листа. Револьверная головка быстро проходит повторяющиеся отверстия.

Типовые значения для класса

Усилие
300 кН
Револьвер
32 станции
Лист
1 250×2 500 мм

Типовая конфигурация

Как обычно выглядит вертикальный центр для корпусов и плит

Описание класса с конусом BT40, а не показатели конкретного станка или компании. Точные значения зависят от модели и опций, поэтому сверяем их по паспорту перед заказом.

X 850 Y 500 Z 550
Ход по осям X, Y, Z
850×500×550 мм
Шпиндель, конус BT40
12 000 об/мин
Магазин, дисковый с манипулятором
24 инструмента
Точность позиционирования
±0,005 мм

Чем классы отличаются на практике

Таблица помогает отсеять лишнее до разговора о конкретной конфигурации. Серия указана типовая: на окупаемость влияют ещё оснастка и загрузка станка.

Таблица прокручивается вбок, первый столбец остаётся на месте.

Сравнение классов станков по типу деталей, числу осей, типовой серии и особенностям
Класс Тип деталей Оси Типовая серия Что ещё учесть
Токарный с ЧПУ Валы, втулки, фланцы, кольца 2: X, Z От штучных до крупных с податчиком прутка РМЦ и диаметр над станиной с запасом под заготовку. Для длинных валов задняя бабка и люнет.
Токарно-фрезерный центр Валы с пазами, лысками и боковыми отверстиями 3 и больше: X, Z, C, часто Y Мелкие и средние, когда важно убрать вторую операцию Программа сложнее, нужен технолог, знакомый с приводным инструментом. Контршпиндель закрывает обратную сторону.
Вертикальный центр Корпуса, плиты, кронштейны, штампы 3, опция поворотной оси Штучные и мелкие Стружка остаётся сверху на детали, поэтому важны смыв и транспортёр. Для глубоких отверстий СОЖ через шпиндель.
Горизонтальный центр Корпусные детали с обработкой нескольких сторон 4: X, Y, Z, B Средние и крупные Паллеты и оснастка стоят заметно дороже, станок занимает больше площади, к загрузочной станции нужен свободный проход.
Пятиосевой центр Импеллеры, лопатки, сложные корпуса 5: X, Y, Z, A, C От штучных до средних Нужны CAM, проверенный постпроцессор и симуляция столкновений. Кинематику периодически калибруют.
Портальный станок Рамы, станины, плиты, большие пресс-формы 3, опция 5 осей Штучные Отдельный фундамент и кран в цехе. Длинные оси чувствительны к температуре.
Волоконный лазер Плоские детали из листа малой и средней толщины 3: X, Y, Z От штучных до крупных Азот или кислород, вытяжка и фильтрация. Качество листа заметно влияет на кромку.
Плазменная резка Заготовки из толстого листа под сварку 3, опция наклона резака Штучные и средние Конусность и окалина на кромке. Обязательны вытяжка или водяной стол.
Гидроабразивная резка Титан, закалённая сталь, композиты, камень 3, опция наклона головки Штучные и мелкие Расход абразива, подготовка воды и утилизация шлама. Скорость ниже лазерной.
Проволочный электро­эрозионный Пуансоны, матрицы, узкие пазы, детали по закалке 4: X, Y, U, V Штучные и мелкие Только токопроводящие материалы, низкая скорость. Нужны деионизованная вода и стабильная температура.
Листогибочный пресс Кронштейны, короба, корпуса шкафов 4 и больше: Y1, Y2, X, R Любая Минимальная полка, радиус и пружинение материала. Инструмент подбирают под профиль детали.
Координатно-пробивной пресс Перфорированные детали, просечки, формовка 3: X, Y, T, опция C Средние и крупные Ограничение по толщине, шум и вибрация. Набор инструмента считают как отдельную статью.
Сверло крупным планом в потоке искр

Материал меняет станок, инструмент и режимы

Одна и та же фреза по Д16Т и по ВТ6 работает совсем по-разному. Вот что учитываем при подборе станка и наладке.

Конструкционные стали

45, 40Х, 09Г2С

Что происходитДлинная сливная стружка у вязких марок. 40Х после термообработки заметно сильнее нагружает кромку.

Что помогаетСтружколом на пластине, СОЖ под давлением, контроль износа по задней поверхности.

Нержавеющие стали

12Х18Н10Т

Что происходитНаклёп: поверхность упрочняется, если инструмент трётся при малой подаче. Тепло плохо уходит в стружку.

Что помогаетОстрая кромка, подача без остановок в резе, обильная СОЖ и наладка без вибраций.

Алюминиевые сплавы

Д16Т, АМг6

Что происходитНалипание на кромку, особенно у пластичного АМг6. Длинная стружка забивает канавки фрезы.

Что помогаетПолированные двух- и трёхзубые фрезы, высокие обороты, шпиндель с запасом и хороший смыв.

Титановые сплавы

ВТ6

Что происходитНизкая теплопроводность: тепло почти не отводится и остаётся на кромке. Упругий материал отжимается от инструмента.

Что помогаетНизкая скорость резания, момент на малых оборотах, СОЖ высокого давления через инструмент, трохоидальное фрезерование.

Медные сплавы

ЛС59-1, БрАЖ9-4

Что происходитЛатунь режется легко, мелкая стружка разлетается по рабочей зоне. Алюминиевая бронза твёрже и быстрее изнашивает инструмент.

Что помогаетДля латуни малый передний угол и хорошая защита направляющих. Для бронзы твёрдый сплав и умеренная скорость.

Серый чугун

СЧ20

Что происходитГрафитовая пыль абразивна для направляющих и ШВП. Литейная корка быстро съедает кромку.

Что помогаетВытяжка, усиленная защита направляющих, глубина первого прохода ниже корки.

Конструкционные пластики

Капролон

Что происходитТепло от резания остаётся в заготовке, деталь расширяется и плывёт по размеру. Стружка лентой наматывается на инструмент.

Что помогаетОстрый инструмент, обдув воздухом, вылежка заготовки перед чистовым проходом.

Как идёт поставка

От чертежа до первой серии. Порядок одинаковый и для токарного центра, и для лазера, отличаются такелаж и подводы.

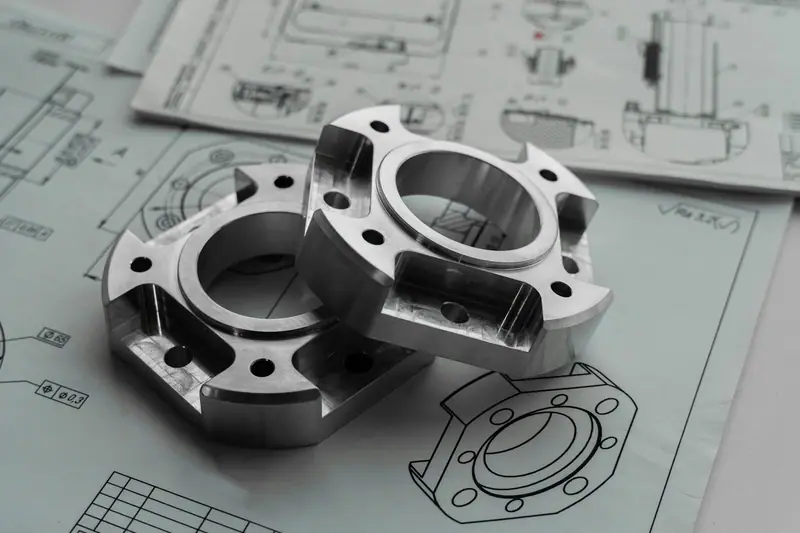
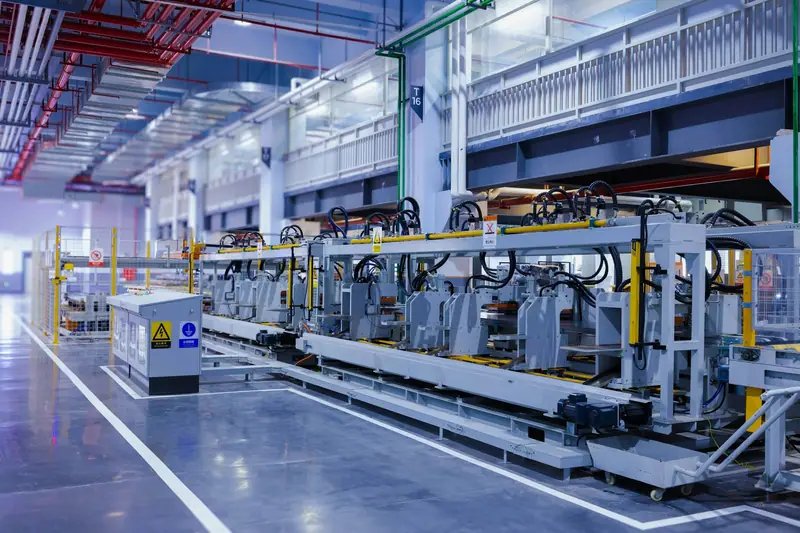
Две фрезерованные детали лежат на чертежах Длинная современная линия в цеху: синие и серые станины
  1. Чертёж и задача

    Присылаете чертёж, материал, партию и допуски. Разбираем, где сейчас теряется время.

  2. Тестовая деталь

    Если допуск или материал под вопросом, режем пробную деталь и меряем её. Видно реальное время цикла.

  3. Подбор и опции

    Класс станка, стойка ЧПУ, приводной инструмент, СОЖ через шпиндель, транспортёр стружки, щупы.

  4. Поставка

    Согласуем комплектацию, упаковку и маршрут. Заранее проверяем ворота цеха и проезд. Фундамент и подводы цех готовит по установочному чертежу к приезду станка, бетону нужно время на набор прочности.

  5. Такелаж и фундамент

    Разгрузка, перемещение на готовый фундамент, установка на анкера и опоры, подключение питания и воздуха, выверка по уровню.

  6. Пуско­наладка и геометрия

    Запуск, смазка, СОЖ, проверка геометрии по протоколу. Лазерный интерферометр и ballbar показывают реальные ошибки, контрольная деталь подтверждает результат.

  7. Обучение

    Оператор и наладчик работают на своём станке и своей детали. Программисту показываем постпроцессор и стойку.

  8. Запуск серии

    Оснастка, программа, первый отчёт по размерам. Передаём регламент обслуживания и список критичных запчастей.

Сервис после запуска

Станок должен держать геометрию и не простаивать. Обслуживаем и то, что поставили сами, и станки, которые уже стоят у вас в цеху.

Инженер работает у станка на заводе

Плановое обслуживание

Регламент по наработке: смазка, фильтры, охлаждение шпинделя, натяжение ремней, проверка люфтов.

журнал ТО, карта смазки

Ремонт шпинделей и ШВП

Диагностика по вибрации и нагреву, замена подшипников, балансировка шпинделя. По ШВП замена или ремонт гайки и винта, настройка преднатяга, проверка люфта на стойке. Отдельно смотрим направляющие и револьверную головку, потому что износ редко бывает в одном узле.

шпиндель, ШВП, направляющие, револьвер

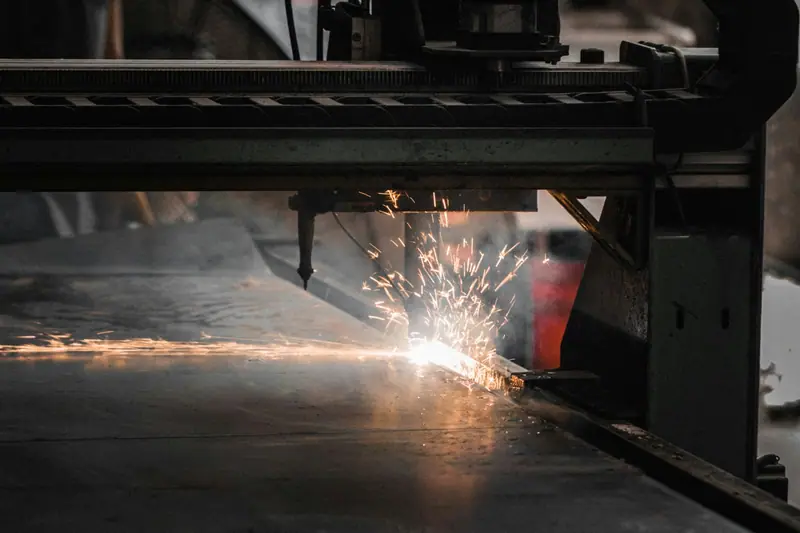
Лазерная резка листа: поток искр над решёткой стола

Лазерная калибровка и ballbar

Интерферометр даёт ошибку позиционирования по каждой оси, по ней вводим компенсацию шага. Ballbar показывает люфты и рассогласование осей.

ISO 230-2, ISO 230-4

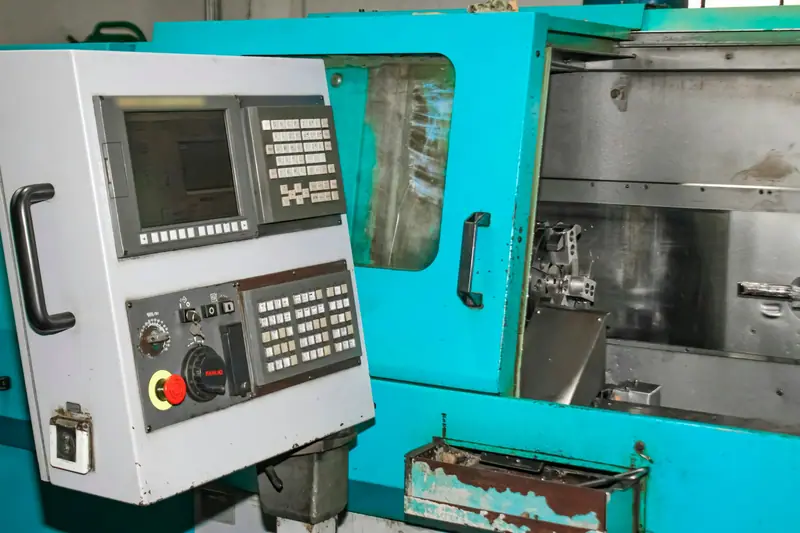
Токарный станок бирюзового цвета с пультом ЧПУ

Запчасти и инструмент

Подшипники, ШВП, датчики, приводы, оправки, цанги, пластины. Подбор по шильдику, номеру узла или образцу.

BT40, HSK-A63, ER

Программы и наладка

Постпроцессор под вашу стойку, программа под деталь, привязка и оптимизация цикла. Работаем со стойками Fanuc, Siemens, Heidenhain и Mitsubishi. Если цикл длиннее, чем должен быть, разбираем его по кадрам.

G-код, циклы стойки, CAM

Эксплуатационная документация

Разрабатываем руководство оператора, карты смазки, регламенты обслуживания и инструкции по наладке на русском языке. Пригодится, когда на станок нет полного комплекта документов или они только на иностранном языке.

руководство, регламент, карта смазки

Отрасли и типовые детали

Что обычно режут, точат и гнут в этих отраслях и какие классы станков там работают.

Партия точёных фланцев на столе Синяя рука промышленного робота в цехе
  • Машиностроение

    Валы, корпуса редукторов, заготовки зубчатых колёс, фланцы. Основная работа для токарных и вертикальных центров.

  • Энергетика

    Лопатки, роторы, корпуса арматуры, крупные диски. Нужны токарные станки с большим РМЦ, портальные и пятиосевые центры. Материал часто нержавейка и жаропрочные стали.

  • Нефтегазовое оборудование

    Муфты, переводники, корпуса задвижек, трубная резьба. Токарные станки с большим отверстием в шпинделе и горизонтальные центры для корпусов.

  • Авиационные детали

    Нервюры, кронштейны, силовые панели из алюминия и титана. Пятиосевая обработка и большой объём снимаемого материала.

  • Пресс-формы и оснастка

    Матрицы, пуансоны, формообразующие вставки. Фрезерование по закалке, проволочная электроэрозия и строгий контроль геометрии.

  • Медицинские изделия

    Импланты, винты, хирургический инструмент из титана и нержавейки. Малые диаметры, чистая поверхность, токарно-фрезерные и пятиосевые станки.

  • Сельхозтехника

    Кронштейны, рамы, ступицы, звёздочки. Лазер и гибка для листа, плазма для толстых деталей, токарные станки для ступиц.

Вопросы технолога и главного механика

То, что обычно спрашивают до заказа станка, а лучше бы спросить ещё раньше.

Токарь в синей спецодежде за универсальным станком
Какая площадка и какой фундамент нужны под станок?

Смотрим установочный чертёж завода-изготовителя: габарит с открытыми дверями, вес, зоны обслуживания, ворота и маршрут такелажа. Вертикальному центру среднего размера часто хватает ровного армированного пола, если его толщина подходит по документации. Портальному и тяжёлому токарному станку нужен отдельный фундамент с анкерами, отвязанный от пола цеха. Рядом не должно быть молота или пресса, от которых идёт вибрация.

Что проверить по электропитанию?

Три фазы, заземление и запас по мощности. В документации станка указана полная потребляемая мощность в кВА, по ней считают кабель и автомат. Лазеру сюда добавляют чиллер и компрессор. Если напряжение в цеху гуляет, ставят стабилизатор, потому что приводы и стойка чувствительны к просадкам. Импортным станкам часто нужен трансформатор на другое напряжение.

Какой нужен сжатый воздух?

Типовое требование обрабатывающего центра: от 0,5 до 0,7 МПа, сухой и чистый. Воздух идёт на смену инструмента, продувку конуса шпинделя и опоры. Влага быстро выводит из строя пневматику и подшипники, поэтому нужны осушитель и фильтры. Лазеру на резке воздухом требования жёстче, обычно под него ставят отдельный компрессор.

Можно ли проверить станок на моей детали до покупки?

Да, так проще всего сравнить классы станков. Пришлите чертёж и материал заготовки. По тестовой детали видно время цикла, шероховатость и стойкость инструмента. Если проба на станке нужного класса невозможна, считаем цикл и режимы и прямо говорим, что остаётся под вопросом.

Как проходит обучение операторов и наладчиков?

На вашем станке и вашей детали, а не на абстрактном примере. Оператор учится запускать программу, менять пластины, вводить коррекции и разбирать аварийные сообщения. Наладчик осваивает привязку, смену оснастки и работу с измерительным щупом. Программист разбирается с постпроцессором и циклами стойки. Людям с опытом на универсальных станках обычно проще: чертёж и резание они уже понимают.

Как быть с запчастями и расходниками?

Список критичных запчастей лучше согласовать ещё при выборе станка: ремни, датчики, фильтры, уплотнения, предохранители. Часть узлов выгоднее держать в цеху, часть заказывать по необходимости. Если станок старый и каталога нет, подбираем по шильдику, номеру узла или образцу. Резервную копию параметров стойки и программ сохраняют заранее, без неё замена платы превращается в долгую настройку.

Есть ли смысл модернизировать старый станок?

Сначала смотрим станину и направляющие. Если геометрия восстанавливается, а механика крепкая, замена стойки, приводов и ШВП продлевает станку жизнь за меньшие деньги, чем новый. Если станина изношена, шпиндель слабый, а нужны высокие обороты, вложения не окупятся. Решение принимаем после проверки геометрии и разговора о детали, которую станок должен делать.

Как перейти с универсальных станков на ЧПУ?

Начинать стоит с детали, которая повторяется, съедает больше всего времени и держится на лучшем токаре или фрезеровщике. Под неё подбирают станок, пишут программу и отрабатывают наладку, затем переносят соседние детали. Опытных рабочих не заменяют: из них получаются сильные наладчики. Универсальные станки обычно остаются на ремонтных и разовых работах.

Что заложить на СОЖ и стружку?

Транспортёр стружки, тару и вывоз планируют сразу, потому что без них станок встанет раньше, чем кончится смена. Бак СОЖ чистят по регламенту, концентрацию контролируют рефрактометром, скиммер снимает масло с поверхности. Для чугуна и графита нужны вытяжка и отдельная фильтрация, для титана отдельный сбор стружки из-за её горючести.

Какую стойку ЧПУ выбрать: Fanuc, Siemens, Heidenhain или Mitsubishi?

Fanuc и Mitsubishi часто встречаются на токарных и вертикальных станках, программа пишется в привычном G-коде. Siemens удобен циклами и диалоговым программированием. Heidenhain силён в пятиосевом фрезеровании и программировании с пульта. Смотрите, кто будет писать и править программы и какой постпроцессор уже есть в вашем CAM.
Плазменная резка: длинный веер искр на тёмном фоне

Пришлите чертёж детали

Разговор о станке начинаем с детали, которую он будет делать. По чертежу понятно, какой класс нужен, какие опции окупятся и стоит ли делать тестовую деталь.

Написать на sales@backrison.top

Что приложить к письму

  • Чертёж или 3D-модель
  • Материал и вид заготовки: прокат, поковка, лист
  • Партию и как часто меняется деталь
  • Допуски и шероховатость на ответственных поверхностях
  • На каком оборудовании деталь делается сейчас